 آموزش فرمولاسیون آرایشی
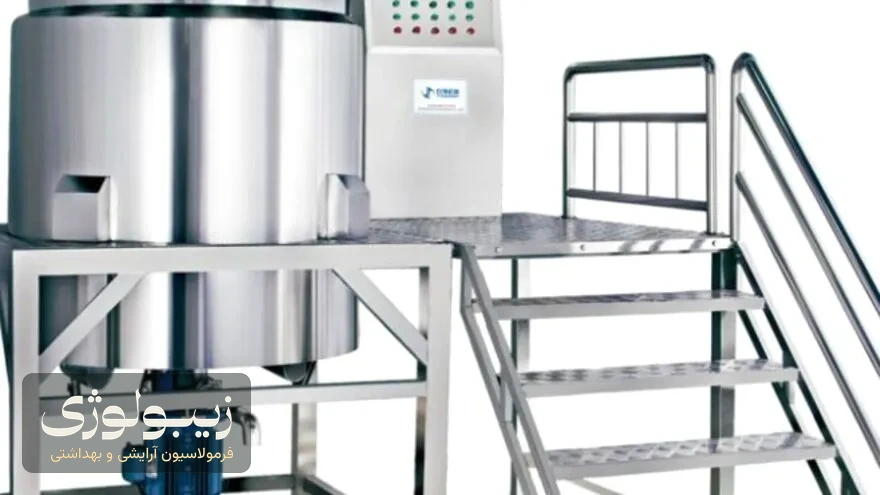
فرمولی که در بشر پانصد گرمی عالی بود، در دیگ هزار کیلوگرمی گاهی شکست میخورد. دلیل، شیمی نیست؛ فیزیک است: نسبت سطح به حجم، شدت برش، انتقال حرارت و زمان اختلاط تغییر میکنند.
مقیاسپذیری، هنر حفظ ویژگیهای کلیدی محصول در مقیاس بزرگتر است. ویژگیهای کلیدی یعنی اندازهٔ ذرات امولسیون، ویسکوزیته، یکنواختی و پایداری؛ نه عدد دقیق دور همزن.
این مقاله، نسبت سطح به حجم، توان برشی، انتخاب همزن، ترتیب افزودن، تبخیر در خلأ، نرخ خنککردن، غلظتدهندهها، پارامترهای بحرانی، نمونهبرداری و شستوشو را بررسی میکند.
نتیجهٔ عملی ساده است: هر فرمول باید در دو مقیاس ساخته و مقایسه شود؛ بدون این مقایسه، انتقال به تولید، شرطبندی است.
چرا مقیاس، قوانین را عوض میکند
در حجم کوچک، سطح در برابر حجم بزرگ است؛ گرما سریع میرود و میآید. در هزار کیلوگرم، همان نسبت کوچک میشود و گرما در مرکز دیگ میماند.
نکتهٔ دوم، نقش اختلاط است. در بشر، همهٔ نقاط تقریباً یک تجربه دارند؛ در دیگ، نواحی مرده و مسیرهای ترجیحی جریان ساخته میشود.
نکتهٔ سوم، نقش زمان است. زمان لازم برای همگنشدن با حجم، نه خطی بلکه بیشتر رشد میکند؛ همین، برنامهٔ تولید را عوض میکند.
نکتهٔ چهارم، نقش انرژی است. گرمکردن هزار کیلوگرم آب تا هشتاد درجه، انرژی و زمانی میخواهد که در بشر دیده نمیشود.
نکتهٔ پنجم، نقش افت است. چسبیدن محصول به دیواره، در مقیاس صنعتی به درصد قابل توجهی از بچ میرسد.
نکتهٔ ششم، نقش ایمنی است. بخار، فشار و سطح داغ، در مقیاس صنعتی ریسک واقعی میسازند.
نسبت سطح به حجم در عمل
نسبت سطح به حجم در بشر یک لیتری حدود شش بر سانتیمتر است؛ در دیگ هزار لیتری، کمتر از نیم. این تفاوت، همهٔ محاسبات حرارتی را تغییر میدهد.
نکتهٔ دوم، نقش گرمشدن است. در مقیاس کوچک، ژاکت دیگ کافی است؛ در مقیاس بزرگ، همزن و پمپ و مبدل هم لازم میشوند.
نکتهٔ سوم، نقش خنکشدن است. خنککردن هزار کیلوگرم امولسیون از هشتاد به چهل درجه، ساعتها زمان میبرد؛ افزودن مواد حساس باید در دمای درست انجام شود.
نکتهٔ چهارم، نقش تبخیر است. سطح آزاد کمتر، تبخیر را کم میکند؛ اما همان سطح آزاد کم، خروج بخار را هم سختتر میکند.
نکتهٔ پنجم، نقش چگالی است. تغییر چگالی با دما، حجم مؤثر دیگ را تغییر میدهد؛ پرکردن بیش از حد، سرریز میسازد.
نکتهٔ ششم، نقش محاسبه است. نسبت سطح به حجم، مبنای تبدیل پارامترهای حرارتی از آزمایشگاه به تولید است.
توان برشی و انتخاب همزن
برش، اندازهٔ قطرات و ذرات را تعیین میکند. همزن پروانهای برش کمی میدهد؛ هموژنایزر دورانی، برش شدید و کنترلشده.
نکتهٔ دوم، نقش سرعت نوک پره است. سرعت نوک، نه دور، معیار برش است؛ همان سرعت نوک در قطر بزرگتر، دور کمتری میخواهد.
نکتهٔ سوم، نقش توان ویژه است. توان ورودی به ازای واحد حجم، معیار مقایسهٔ دو مقیاس است؛ نگهداشتن آن، کلید تکرار اندازهٔ ذرات است.
نکتهٔ چهارم، نقش زمان برش است. در مقیاس بزرگ، زمان باید بازمهندسی شود؛ زمان یکسان، نتیجهٔ متفاوت میدهد.
نکتهٔ پنجم، نقش گرمای برش است. برش شدید، گرما تولید میکند؛ در مقیاس بزرگ، این گرما میتواند فرمول را خراب کند.
نکتهٔ ششم، نقش انتخاب است. انتخاب همزن باید بر پایهٔ ویسکوزیته و هدف برش باشد، نه بر پایهٔ آنچه در کارگاه موجود است.
ترتیب افزودن در مقیاس صنعتی
در آزمایشگاه، ترتیب افزودن با چشم کنترل میشود. در دیگ، ترتیب باید در دستورکار نوشته شود، چون دیدن همهٔ نقاط ممکن نیست.
نکتهٔ دوم، نقش فاز آبی است. پلیمرهای ژلکننده باید پیش از حرارتدهی، کامل هیدراته شوند؛ تودههای ژل در مقیاس بزرگ دیر باز میشوند.
نکتهٔ سوم، نقش فاز چرب است. ذوب کامل و یکنواخت فاز چرب، پیشنیاز امولسیون پایدار است؛ نقطهٔ ذوب، با نرخ گرمکردن تغییر میکند.
نکتهٔ چهارم، نقش افزودن تدریجی است. افزودن فاز چرب به آب در چند دقیقه، بهجای یکباره، امولسیون یکنواختتری میسازد.
نکتهٔ پنجم، نقش مواد حساس است. عطر، نگهدارنده و ویتامین باید در دمای پایین و پس از خنکشدن افزوده شوند.
نکتهٔ ششم، نقش ثبت است. ترتیب و زمان هر افزودن، در سابقهٔ بچ نوشته میشود.
تبخیر، خلأ و تعادل آبی
در دمای هشتاد درجه و سطح آزاد بزرگ، آب تبخیر میشود. در بشر، این افت ناچیز است؛ در دیگ بدون درپوش، چند درصد بچ را میبرد.
نکتهٔ دوم، نقش خلأ است. دیگ خلأدار، تبخیر را کم میکند و هوای محبوس را بیرون میکشد؛ همین، پایداری و ظاهر محصول را بهتر میکند.
نکتهٔ سوم، نقش جبران آب است. در فرمولهای بدون خلأ، آب از دسترفته باید جبران شود؛ مقدار جبران در دستورکار نوشته میشود.
نکتهٔ چهارم، نقش هوای محبوس است. حباب ریز در کرم، ظاهر و پایداری را خراب میکند؛ خلأ و همزدن آرام پس از برش، راهحل است.
نکتهٔ پنجم، نقش فشار بخار است. در دمای بالاتر، فشار بخار بیشتر و افت آب سریعتر است؛ کنترل دما، کنترل افت است.
نکتهٔ ششم، نقش اندازهگیری است. وزنکردن بچ پیش و پس از تولید، افت واقعی را نشان میدهد و مبنای اصلاح فرمول بعدی است.
غلظتدهندهها: حساسترین گروه در مقیاس
کاربومر، زانتان و صمغها در مقیاس بزرگ رفتار متفاوتی دارند. تورم کاربومر در دیگ، اگر آب و همزدن کافی نباشد، توده میسازد.
نکتهٔ دوم، نقش پیشپخش است. پخش کاربومر در گلیسیرین یا پروپاندیول پیش از افزودن به آب، تودهسازی را کم میکند.
نکتهٔ سوم، نقش pH و خنثیسازی است. خنثیسازی باید تدریجی و با همزدن کافی انجام شود؛ ویسکوزیته چند دقیقه بعد ظاهر میشود.
نکتهٔ چهارم، نقش برش اضافی است. برش شدید پس از خنثیسازی، زنجیر پلیمر را میشکند و ویسکوزیته را پایین میآورد.
نکتهٔ پنجم، نقش الکترولیت است. در مقیاس بزرگ، ناخالصی آب و مواد یونی بیشتر اثر میگذارد؛ آب تصفیهشده الزام است.
نکتهٔ ششم، نقش آزمون است. سنجش ویسکوزیته در سه نقطهٔ بچ، یکنواختی را نشان میدهد.
حرارت: گرمکردن و خنککردن کنترلشده
ژاکت دیگ، سطح تبادل حرارتی است. سرعت گرمکردن به اختلاف دما و سطح بستگی دارد، نه به فشار بخار تنها.
نکتهٔ دوم، نقش همزدن در گرمکردن است. بدون همزدن، لایهٔ داغ روی دیواره میسوزد و محصول بوی سوختگی میگیرد.
نکتهٔ سوم، نقش دماژیر است. اندازهگیری دما در سه ارتفاع دیگ، اختلاف واقعی را نشان میدهد؛ یک دماژیر، تصویر کامل نیست.
نکتهٔ چهارم، نقش نرخ خنککردن است. خنککردن سریع، ساختار کریستالی ریزتر و حس بهتری میدهد؛ خنککردن کند، کریستال درشت میسازد.
نکتهٔ پنجم، نقش شوک حرارتی است. تغییر ناگهانی دما میتواند امولسیون را بشکند؛ تغییر تدریجی، ایمنتر است.
نکتهٔ ششم، نقش ثبت است. نمودار دما-زمان بچ، سند کیفیت و ابزار عیبیابی است.
پارامترهای بحرانی فرآیند
پارامتر بحرانی، متغیری است که خارج شدنش از محدوده، کیفیت را بهطور معنادار تغییر میدهد: دمای فازها، سرعت برش، زمان همزدن و ترتیب افزودن.
نکتهٔ دوم، نقش تعیین محدوده است. برای هر پارامتر، حد پایین و بالا با آزمون تعیین میشود، نه با حدس.
نکتهٔ سوم، نقش پایش است. ثبت مداوم پارامتر بحرانی، در بازرسی و در شکایت، سند دفاعی است.
نکتهٔ چهارم، نقش آزمون در مقیاس کوچک است. مطالعهٔ پارامتر در بشر، محدودهٔ اولیه را میدهد؛ تأیید نهایی در مقیاس تولید است.
نکتهٔ پنجم، نقش مستندسازی است. دستور ساخت باید پارامتر بحرانی را با واحد و بازه بنویسد.
نکتهٔ ششم، نقش بازنگری است. هر تغییر در تجهیزات، محدودهٔ پارامتر را دوباره تعریف میکند.
نمونهبرداری و کنترل کیفیت در حین تولید
نمونهبرداری از دیگ، باید از عمق و چند نقطه انجام شود. نمونهٔ سطحی، تصویر خوشبینانهای از بچ میدهد.
نکتهٔ دوم، نقش نمونهٔ ابتدا و میانه و انتها است. مقایسهٔ سه نمونه، یکنواختی را نشان میدهد.
نکتهٔ سوم، نقش pH است. اندازهگیری در دمای ثابت و پس از همگنشدن، الزامی است.
نکتهٔ چهارم، نقش ویسکوزیته است. سنجش در دمای مرجع، مقایسه با فرمول آزمایشگاهی را ممکن میکند.
نکتهٔ پنجم، نقش ظاهر است. رنگ، براقیت و نبود حباب، شاخصهای سریع و ارزاناند.
نکتهٔ ششم، نقش توقف است. اگر نمونهٔ میانی خارج از محدوده بود، ادامهٔ تولید، اتلاف است.
افت تولید، شستوشو و تعویض محصول
افت، تفاوت مقدار مواد مصرفی و محصول بستهبندیشده است. چسبیدن به دیواره، باقیمانده در لوله و نمونهبرداری، سه منبع اصلیاند.
نکتهٔ دوم، نقش محاسبه است. ثبت افت در هر بچ، مبنای قیمتگذاری واقعی و برنامهریزی مواد است.
نکتهٔ سوم، نقش شستوشو است. رویهٔ شستوشو باید برای هر نوع فرمول مشخص باشد؛ آب تنها، برای فاز چرب کافی نیست.
نکتهٔ چهارم، نقش زمان تعویض است. زمان شستوشو و تعویض، بخشی از ظرفیت واقعی خط است.
نکتهٔ پنجم، نقش آلودگی متقاطع است. باقیماندهٔ عطر در دیگ، محصول بعدی بیعطر را خراب میکند.
نکتهٔ ششم، نقش تأیید است. تأیید بصری و در صورت نیاز آزمون بویایی، پیش از شروع بچ بعدی الزامی است.
بستهبندی در مقیاس
پرکردن، بخشی از فرآیند است. گرانروی و دمای محصول در زمان پرکردن، دقت وزن و ظاهر بسته را تعیین میکند.
نکتهٔ دوم، نقش دمای پرکردن است. محصول گرم، پرکردن آسانتر اما ریسک تغییر بسته بیشتر دارد.
نکتهٔ سوم، نقش کنترل وزن است. توزین دورهای بستهها، انحراف پرکردن را نشان میدهد.
نکتهٔ چهارم، نقش شمارهٔ بچ است. درج شمارهٔ بچ روی بسته، پیشنیاز ردیابی است.
نکتهٔ پنجم، نقش شرایط انبار است. دمای انبار پس از تولید، بر پایداری محصول اثر مستقیم دارد.
نکتهٔ ششم، نقش نمونهٔ آرشیو است. نمونه از هر بچ، برای آزمون و مقایسه نگه داشته میشود.
اشتباهات رایج در مقیاسپذیری
خطای اول، ضرب خطی همهٔ اعداد است؛ مقیاس، ضرب ساده نیست.
خطای دوم، نگهداشتن زمان همزدن آزمایشگاهی است؛ در مقیاس بزرگ، زمان باید بازمهندسی شود.
خطای سوم، نادیده گرفتن گرمای برش است؛ محصول در دیگ داغ میشود و رنگ میبازد.
خطای چهارم، افزودن پلیمر به آب داغ است؛ توده میسازد و ژل نایکنواخت میشود.
خطای پنجم، نبود نمونهبرداری چندنقطهای است؛ بچ نایکنواخت، به بازار میرود.
خطای ششم، نبود آزمون در مقیاس میانی است؛ پرش از بشر به هزار کیلوگرم، پرریسکترین تصمیم تولید است.
مسیر پیشنهادی انتقال به تولید
گام اول، ساخت در بشر و ثبت همهٔ پارامترها است. گام دوم، ساخت در مقیاس پنج تا ده کیلوگرم و مقایسهٔ شاخصها. گام سوم، مقیاس صد کیلوگرم.
نکتهٔ دوم، نقش مقایسهٔ شاخصها است. اندازهٔ ذرات، ویسکوزیته، pH، رنگ و حس، پنج شاخص مقایسهاند.
نکتهٔ سوم، نقش اصلاح فرمول است. اگر ویسکوزیته افت کرد، اصلاح درصد ژلکننده یا زمان برش، راهحل است.
نکتهٔ چهارم، نقش تثبیت دستورکار است. پس از سه بچ موفق، دستورکار تولید تثبیت و نسخهبندی میشود.
نکتهٔ پنجم، نقش آموزش اپراتور است. اپراتور باید بداند کدام پارامتر بحرانی است و چرا.
نکتهٔ ششم، نقش صبر است. انتقال عجولانه، هزینهٔ دوبارهسازی بچهای خراب را تحمیل میکند.
مقیاس میانی و نقش پایلوت
پرش از بشر به هزار کیلوگرم، پرریسکترین مسیر است. مقیاس میانی پنج تا ده کیلوگرم، پل میان آزمایشگاه و تولید است.
نکتهٔ دوم، نقش انتخاب تجهیز است. همزن با سرعت نوک قابل تنظیم و دماژیر، حداقل تجهیز پایلوت است.
نکتهٔ سوم، نقش تعداد آزمون است. سه بچ پایلوت موفق، اعتماد آماری اولیه میسازد.
نکتهٔ چهارم، نقش مقایسهٔ شاخصها است. تفاوت بیش از بیست درصد در ویسکوزیته، نیازمند بازنگری است.
نکتهٔ پنجم، نقش هزینه است. آزمون پایلوت ارزانتر از بچ خراب هزار کیلوگرمی است.
نکتهٔ ششم، نقش مستندسازی است. سوابق پایلوت، مبنای دستورکار تولید میشود.
نکتهٔ هفتم، نقش صبر است. عجله در عبور از پایلوت، هزینهٔ دوباره را چند برابر میکند.
اندازهگیری ذرات و شاخصهای عینی
اندازهٔ قطرات امولسیون، مهمترین شاخص پنهان است. امولسیون با قطرات ریزتر، پایدارتر و براقتر است.
نکتهٔ دوم، نقش روش سنجش است. میکروسکوپ نوری برای ارزیابی کیفی و دستگاه پراکندگی نور برای عدد کمی مناسب است.
نکتهٔ سوم، نقش توزیع است. پهنای توزیع، بهاندازهٔ میانگین مهم است؛ توزیع پهن، نشانهٔ اختلاط نایکنواخت است.
نکتهٔ چهارم، نقش نمونهبرداری است. نمونه از سه عمق دیگ، تصویر واقعی میدهد.
نکتهٔ پنجم، نقش رقیقسازی است. رقیقسازی باید با فاز پیوسته انجام شود تا قطرات بههم نچسبند.
نکتهٔ ششم، نقش تکرار است. دو اندازهگیری مستقل، اعتبار عدد را میسازد.
نکتهٔ هفتم، نقش پیوند با پایداری است. قطرات بزرگتر از حد، نشانهٔ شکست قریبالوقوع است.
هزینهٔ واقعی انتقال مقیاس
هزینهٔ انتقال، تنها هزینهٔ مواد نیست. زمان مهندسی، آزمونهای تکراری، بچهای دورریز و توقف خط، بخش بزرگتر هزینهاند.
نکتهٔ دوم، نقش محاسبهٔ بچ دورریز است. اگر یک بچ در هر ده بچ دور ریخته شود، هزینه در قیمت تمامشده دیده میشود.
نکتهٔ سوم، نقش صرفهجویی مقیاس است. خرید ماده در حجم بزرگتر، قیمت واحد را کم میکند اما سرمایه در انبار را بالا میبرد.
نکتهٔ چهارم، نقش انرژی است. گرمکردن و خنککردن هزار کیلوگرم، هزینهٔ انرژی محسوسی دارد.
نکتهٔ پنجم، نقش افت است. افت پنج درصدی در مقیاس بزرگ، عدد مالی مهمی است.
نکتهٔ ششم، نقش برنامهریزی است. تولید بدون برنامه، ترکیب بچهای کوچک و تعویضهای مکرر میسازد.
نکتهٔ هفتم، نقش گزارش است. جدول هزینهٔ انتقال، تصمیم سرمایهگذاری را آگاهانه میکند.
نقشها و تیم انتقال
انتقال مقیاس، کار یک نفر نیست. فرمولاتور، مهندس تولید، کنترل کیفیت و اپراتور باید در یک تیم کار کنند.
نکتهٔ دوم، نقش فرمولاتور است. او ویژگیهای کلیدی را میشناسد و مرزهای قابل قبول را تعیین میکند.
نکتهٔ سوم، نقش مهندس تولید است. او پارامترهای فیزیکی و محدودیتهای تجهیز را میداند.
نکتهٔ چهارم، نقش کنترل کیفیت است. او معیار پذیرش را تعریف و اندازهگیری میکند.
نکتهٔ پنجم، نقش اپراتور است. او رفتار واقعی دیگ را در عمل میبیند و بازخورد ارزشمندی میدهد.
نکتهٔ ششم، نقش جلسهٔ پیش از تولید است. مرور دستورکار و پارامترهای بحرانی، خطاهای ارتباطی را کم میکند.
نکتهٔ هفتم، نقش جمعبندی پس از بچ است. جلسهٔ کوتاه پس از تولید، درسهای عملی را ثبت میکند.
بازبینی فرمول پس از شکست در مقیاس
شکست در مقیاس، داده است نه فاجعه. اولین اقدام، مقایسهٔ عددهای بچ با بچ آزمایشگاهی است: ویسکوزیته، pH، ظاهر و اندازهٔ ذرات.
نکتهٔ دوم، نقش ویسکوزیته است. افت شدید، معمولاً از برش اضافی یا خنثیسازی ناقص میآید.
نکتهٔ سوم، نقش pH است. اختلاف بیش از سه دهم، نشانهٔ توزیع نایکنواخت یا تبخیر است.
نکتهٔ چهارم، نقش ظاهر است. جدایش فاز یا دانهای شدن، به نرخ خنککردن و ترتیب افزودن اشاره دارد.
نکتهٔ پنجم، نقش اصلاح است. تغییر درصد ژلکننده یا زمان برش، دو اصلاح رایج است.
نکتهٔ ششم، نقش تکرار است. پس از اصلاح، بچ پایلوت تازه ساخته و مقایسه میشود.
چکلیست پیش از تولید
آیا دستورکار با نسخهٔ تثبیتشده همخوان است؟ آیا همهٔ مواد در انبار تأییدشده موجودند؟
آیا تجهیزات تمیز و تأییدشدهاند؟ آیا کالیبراسیون ترازو و pH متر معتبر است؟
آیا پارامترهای بحرانی روی برگهٔ تولید نوشته شدهاند؟ آیا اپراتور آموزش مرتبط را دیده است؟
آیا برنامهٔ نمونهبرداری و آزمون حین تولید مشخص است؟ آیا نمونهٔ آرشیو پیشبینی شده است؟
آیا برنامهٔ بستهبندی و برچسبگذاری آماده است؟ آیا شمارهٔ بچ برای ردیابی ثبت شده است؟
آیا مسئول هر مرحله مشخص است؟ پاسخ روشن به این شش پرسش، نیمی از ریسک تولید را حذف میکند.
درسهایی از خط تولید واقعی
در بسیاری از کارخانههای داخلی، مشکل اصلی تجهیز نیست؛ نبود سند پارامترها است. هر بچ بر پایهٔ حافظهٔ اپراتور ساخته میشود.
نکتهٔ دوم، نقش دماژیر دوم است. نصب یک دماژیر اضافه در ارتفاع میانی، بسیاری از اختلافهای حرارتی را آشکار میکند.
نکتهٔ سوم، نقش زمانسنج است. ثبت زمان هر مرحله، امکان بازسازی شرایط را میدهد.
نکتهٔ چهارم، نقش نمونهبرداری استاندارد است. شیر نمونهبرداری در ارتفاع مناسب، نمونهٔ نماینده میدهد.
نکتهٔ پنجم، نقش آموزش است. اپراتور آموزشدیده، انحراف را پیش از خرابی بچ تشخیص میدهد.
نکتهٔ ششم، نقش فروتنی است. هر خط تولید، درسهای خودش را دارد؛ سند، این درسها را نگه میدارد.
جمعبندی
مقیاسپذیری، حفظ ویژگیهای کلیدی در فیزیک جدید است: نسبت سطح به حجم، توان برشی، انتقال حرارت و تبخیر، چهار متغیر اصلیاند.
برای یادگیری عملی، دورهٔ ویدیویی «پیشفرمولاسیون گالنیک و راهبرد طراحی محصول» و کارگاه «توسعه و بهینهسازی فرمولاسیون» و کارگاه «کنترل کیفیت و ارزیابی محصولات آرایشی و بهداشتی» پارامترهای بحرانی و مسیر مقیاسبندی را پوشش میدهند.
در نهایت، فرمول خوب در آزمایشگاه متولد میشود اما در تولید زنده میماند؛ و این بقا، نتیجهٔ مهندسی است، نه شانس.
مقیاس، اعداد را بزرگ نمیکند؛ نسبتها را عوض میکند و هر که نسبتها را ندید، بچ را از دست میدهد.
ادامهٔ مسیر یادگیری
آموزشهای مرتبط با این مقاله
موضوع این مقاله در سه قالب آموزشی سایت بهصورت گامبهگام دنبال میشود. هر قالب را ببینید و برنامهاش را با زمان و سطح خودتان مقایسه کنید.
دورهٔ ویدیویی
دورهٔ آنلاین زنده
ادامه یادگیری
دوره تخصصی مرتبط: پیشفرمولاسیون گالنیک و راهبرد طراحی محصول
از بریف فنی و سازگاری فازها تا پیشبینی پایداری محصول.
دربارهٔ مسئول سایت و دورهها
دکتر آریا مرادخانی
داروساز، متخصص فرمولاسیون محصولات آرایشی و بهداشتی
این سایت و همهٔ آموزشهای آن توسط دکتر آریا مرادخانی طراحی شده است؛ داروسازی که مسیر حرفهای خود را از داروسازی آغاز کرد و به فرمولاسیون محصولات مراقبتی رسید. همین پیشینه باعث میشود آموزش بر پایهٔ محاسبه، اندازهگیری و آزمون بنا شود، نه بر توصیههای عمومی.
در این سایت سه نوع آموزش ارائه میشود: دورههای ویدیویی پیشضبطشده، دورههای آنلاین زنده و کارگاههای حضوری. برنامهٔ هر دوره، سطح مورد نیاز و شرایط ثبتنام در صفحهٔ همان دوره آمده است و میتوانید پیش از تصمیمگیری آن را ببینید.
- دورههای ویدیویی۳۱ دورهٔ پیشضبطشده با برنامه، محاسبات و آزمونهای پذیرش.دیدن کاتالوگ ←
- دورههای آنلاین زنده۲۰ دورهٔ تعاملی با پرسش و پاسخ مستقیم در همان جلسه.دیدن دورهها ←
- کارگاههای حضوریساخت محصول در آزمایشگاه، با تجهیزات و اصلاح فرمول کنار مدرس.شرایط کارگاه ←